Produktkenntnisse
Wie man das richtige Lötstelleninspektionssystem für automatisiertes Schweißen auswählt
Einführung
Lötstellen gehören zu den kleinsten und kritischsten Bauteilen elektronischer Produkte – und gleichzeitig zu den am schwierigsten zu prüfenden. Eine falsch ausgerichtete, unvollständig verbundene oder ungleichmäßig erhitzte Lötstelle kann bei einer schnellen Sichtprüfung unbemerkt bleiben und dennoch im praktischen Einsatz versagen. Für Hersteller, die automatisierte Schweißverfahren wie das Heißlöten und das PGRS-Verfahren (Puls-Reflow-Löten) einsetzen, stellt sich daher nicht die Frage, ob Lötstellen geprüft werden sollen, sondern wie diese präzise, wiederholgenau und in Produktionsgeschwindigkeit geprüft werden können.
Ein Lötstelleninspektionssystem liefert die Antwort. Je nach Technologie kann es die Geometrie der Lötstelle überprüfen, verborgene interne Defekte erkennen, die Löthöhe messen oder die Schweißanlage präzise an den Lötpads und Leitern ausrichten, bevor überhaupt Wärme zugeführt wird. Die Wahl des richtigen Systems erfordert Kenntnisse sowohl über die im Prozess auftretenden Defekttypen als auch über die Möglichkeiten und Grenzen der jeweiligen Inspektionstechnologie.
Dieser Leitfaden erläutert die häufigsten Probleme, die Hersteller zur Investition in die Lötstellenprüfung veranlassen, die von diesen Systemen erkannten Fehler, die wichtigsten verfügbaren Prüftechnologien, die Integration der Prüfung in Heißlöt- und PGRS-Lötprozesse sowie die wichtigsten Auswahlkriterien für ein System. Er stellt außerdem vor, wie die bildverarbeitungsgestützten Lötanlagen von Mijoint eine Positioniergenauigkeit auf Prüfniveau direkt in den Schweißprozess integrieren.
Was ist ein Lötstelleninspektionssystem?
Ein Lötstelleninspektionssystem ist eine Kombination aus Hardware und Software, die Lötstellen anhand definierter Qualitätskriterien – automatisch oder halbautomatisch – prüft und ein Ergebnis liefert, auf dessen Grundlage der Produktionsprozess Maßnahmen ergreifen kann. Die Prüfung kann vor dem Schweißen (Überprüfung der korrekten Positionierung von Leiter und Lötpad), während des Schweißens (Prozessüberwachung) oder nach dem Schweißen (Prüfung der fertigen Lötstelle) erfolgen.
Allen Verfahren zur Lötstellenprüfung ist das Ziel gemeinsam: die subjektive, ermüdungsanfällige menschliche Beurteilung durch wiederholbare Messungen zu ersetzen. Ein geschulter Prüfer kann einige wenige Lötstellen pro Minute beurteilen, wobei die Genauigkeit im Laufe einer Schicht abnimmt; ein Inspektionssystem hingegen prüft jede Lötstelle auf jeder Platine, Zyklus für Zyklus, anhand derselben Kriterien.
Wichtig ist, dass die Inspektion nicht nur das Aussortieren fehlerhafter Lötstellen umfasst. Die wertvollsten Inspektionsdaten fließen direkt in den Prozess ein – sie ermöglichen die Korrektur der Ausrichtung, das Erkennen von Abweichungen und die Anpassung der Schweißanlage an reale Bauteiltoleranzen, bevor Fehler entstehen. Dies ist das Prinzip bildverarbeitungsgestützter Lötmaschinen, die mithilfe von 3D-Bildverarbeitung Lötpads und Leiterbahnen lokalisieren und die Schweißposition in Echtzeit anpassen.
Problembereiche: Kaltlötstellen, Lufteinschlüsse und Retouren aufgrund von Schweißfehlern
Kalte Lötstellen
Eine kalte Lötstelle entsteht, wenn das Lot nicht die für eine ordnungsgemäße metallurgische Verbindung erforderliche Temperatur erreicht. Optisch mag die Verbindung intakt erscheinen; elektrisch und mechanisch ist sie jedoch schwach. Kalte Lötstellen verursachen Wackelkontakte, die einige Funktionstests bestehen, andere jedoch nicht – eine der frustrierendsten Fehlerursachen in der Elektronikfertigung, da der Defekt in einer scheinbar einwandfreien Lötstelle verborgen bleibt. Bei Heißbarren- und PGRS-Verfahren ist eine ungleichmäßige Erwärmung der Schweißfläche eine direkte Ursache: Bereiche der Lötstelle, die nicht ausreichend erwärmt werden, schmelzen nicht vollständig.
Hohlräume und innere Defekte
Lunker sind Hohlräume im Inneren der Lötstelle – eingeschlossenes Gas oder Flussmittelreste, die die effektive Kontaktfläche verringern. Eine Lötstelle mit vielen Lunkerstellen kann von außen perfekt aussehen, weist aber nur einen Bruchteil ihrer vorgesehenen mechanischen und elektrischen Festigkeit auf. Da der Defekt im Inneren liegt, ist er bei oberflächlichen Sichtprüfungen nicht erkennbar; die Schwäche zeigt sich erst unter mechanischer Belastung, Temperaturwechseln oder Vibrationen im praktischen Einsatz.
Feldrückgaben und Garantiekosten
Wenn Schweißfehler beim Kunden auftreten, vervielfachen sich die Kosten. Ein zurückgesendetes Produkt muss diagnostiziert, repariert oder ersetzt und zurückgeschickt werden. In Rechenzentren und der Automobilindustrie kann ein einziger defekter Stecker Anlagen lahmlegen, die weitaus wertvoller sind als die Komponente selbst. Ausfälle im Feld beeinträchtigen zudem das Kundenvertrauen und können Audits oder Qualifikationsprüfungen auslösen. Hersteller, die Garantieansprüche analysieren, stellen häufig fest, dass ein erheblicher Anteil der Rücksendungen auf Lötprozesse zurückzuführen ist, die nicht ausreichend geprüft wurden. Daher sollte die Schweißqualitätskontrolle als Investition auf Systemebene und nicht als Kostenfaktor auf Stationsebene betrachtet werden.
Häufige Lötstellenfehler und ihre Erkennungsmethoden
Lötstellenfehler lassen sich in erkennbare Kategorien einteilen, für die jeweils charakteristische Erkennungsverfahren erforderlich sind:
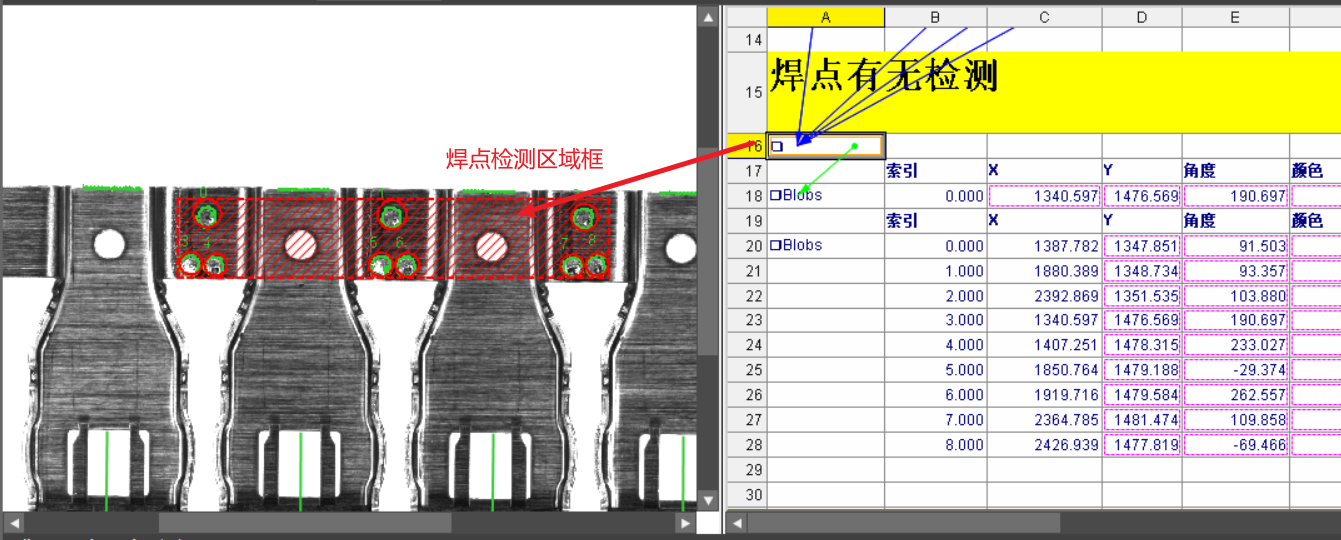
- Fehlausrichtung und Versatz. Der Leiter liegt teilweise oder vollständig außerhalb seiner Auflagefläche. Erkennung: Positionsmessung vor dem Schweißen – Bildverarbeitungssysteme, die Auflageflächen und Leiter lokalisieren und die Abweichung berechnen – oder visueller Vergleich nach dem Schweißen mit der Zielgeometrie.
- Unzureichendes oder zu viel Lötzinn. Zu wenig Lot führt zu einer schwachen Lötstelle; zu viel erzeugt Brücken und Kurzschlüsse zu benachbarten Leitern. Prüfung: Geometriemessung der fertigen Lötstelle durch Vergleich von Lötfläche, -höhe oder -volumen mit den Vorgaben.
- Kalte Lötstellen und unvollständiges Aufschmelzen. Das Lot schmolz nicht vollständig und verband sich nicht. Erkennung: Analyse der Oberflächenstruktur und der Geometrie der Lötstelle, unterstützt durch Prozessüberwachung der tatsächlichen Temperatur und des Heizprofils während des Schweißvorgangs.
- Hohlräume und innere Hohlräume. Verborgene Spalten im Inneren der Verbindung. Erkennung: interne Prüfverfahren wie Röntgen, die durch die Verbindung hindurch Bilder erzeugen und so Hohlräume sichtbar machen, die bei einer Oberflächenprüfung nicht erkennbar sind.
- Brücken und Shorts. Lötstellen verbinden Leiter, die eigentlich isoliert sein sollten. Erkennung: Elektrische Prüfung und Sicht-/Geometrieprüfung des Abstands zwischen benachbarten Leitern.
Aus dieser Liste lassen sich zwei praktische Schlussfolgerungen ziehen. Erstens deckt keine einzelne Erkennungsmethode alle Fehlertypen ab – Oberflächengeometrie- und interne Bildgebungsverfahren beantworten unterschiedliche Fragestellungen. Zweitens: Je früher ein Fehlertyp erkannt wird, desto kostengünstiger ist seine Behebung: Wird eine Fehlausrichtung vor dem Schweißen erkannt, kann der Fehler vollständig vermieden werden, während ein Hohlraum nach dem Schweißen Nacharbeit oder Ausschuss bedeutet.
Inspektionstechnologien: 2D-AOI, 3D-SPI und Röntgen
2D AOI (Automatisierte optische Inspektion)
Die 2D-AOI-Prüfung nutzt Kameras und Bildverarbeitung, um Lötstellen von oben zu untersuchen. Sie überprüft Vorhandensein, Position und visuelle Merkmale wie Lötmittelabdeckung, Lötstellenkontur und Überbrückungen zwischen benachbarten Leitern. Das Verfahren ist schnell und eignet sich hervorragend für die Prüfung großer Stückzahlen von oberflächennahen Merkmalen. Seine Einschränkung liegt in der Tiefe: Ein 2D-Bild kann weder die Lötstellenhöhe messen noch Aufschluss über die innere Struktur der Lötstelle geben. Eine Lötstelle mit akzeptablem Erscheinungsbild, aber verdeckten Lunkerstellen, wird von der 2D-AOI-Prüfung nicht bestanden.
3D-Inspektion
3D-Inspektionstechnologien rekonstruieren das Höhenprofil des Lötbereichs und ermöglichen so die Messung von Lötstellenhöhe, -volumen und -koplanarität – Merkmale, die in einem zweidimensionalen Bild nicht sichtbar sind. Dasselbe 3D-Messprinzip findet auch in einer anderen Anwendung Verwendung: Anstatt Lötstellen nach dem Schweißen zu prüfen, lokalisiert die 3D-Bildverarbeitung Pads und Leiterbahnen vor dem Schweißen und führt die Anlage in die korrekte Ausrichtung. In der 3D-bildverarbeitungsgestützten PGRS-Lötmaschine von Mijoint positioniert die 3D-Bildverarbeitung die Leiterplatten-Pads und Leiterbahnen, berechnet Positionsabweichungen in Echtzeit und speist die Daten in das Hauptsteuerungssystem für adaptives Ausrichtungsschweißen ein – so wird aus der Inspektionsmessung die Fehlervermeidung.
Röntgeninspektion
Röntgeninspektion durchleuchtet die Lötstelle und zeigt deren innere Struktur: Lufteinschlüsse, unzureichendes Lot unter Bauteilen und versteckte Brücken. Sie ist die zuverlässigste Methode, um interne Defekte aufzudecken, die mit keiner Oberflächenprüfung sichtbar gemacht werden können. Die Nachteile liegen in den Kosten und dem Durchsatz: Röntgensysteme stellen eine erhebliche Investition dar und prüfen typischerweise Stichproben oder bestimmte risikoreiche Lötstellen, anstatt jede einzelne Lötstelle auf jeder Leiterplatte. Viele Hersteller nutzen Röntgen zur Prozessvalidierung und für Stichproben, während sie für die vollständige Produktionsprüfung auf schnellere Verfahren zurückgreifen.
Integration der Inspektion mit Heißbar- und PGRS-Löten
Beim Heißlöten und PGRS-Löten werden Leiterbahnen mithilfe eines beheizten Lötwerkzeugs mit Lötpads auf Leiterplatten verbunden. Die Wärmezufuhr erfolgt dabei unter kontrolliertem Druck und über einen festgelegten Zeitraum. Diese Verfahren erfordern eine präzise Ausrichtung: Die Lötstange muss die gesamte Lötfläche gleichzeitig berühren, und die Leiterbahn muss innerhalb geringer Toleranzen auf dem Lötpad aufliegen. Zwei Beispiele auf Anlagenebene zeigen, wie die Qualitätskontrolle in den Prozess integriert ist:
Adaptives Schweißen mit Bildverarbeitung. Die 3D-bildverarbeitungsgesteuerte PGRS-Lötmaschine (Doppelstation) nutzt 3D-Bildverarbeitung zur Lokalisierung von Leiterplattenpads und Leiterbahnen, berechnet Positionsabweichungen in Echtzeit und übermittelt das Ergebnis an das Hauptsteuerungssystem, welches die Schweißausrichtung entsprechend anpasst. Die Doppelstation ermöglicht das gleichzeitige Laden und Schweißen für einen höheren Durchsatz. Die Maschine unterstützt zudem einen Vorlötprozess für Anwendungen mit vorverzinnten Leiterbahnen. Die Inline-PGRS-Lötmaschine erweitert diese Funktionalität auf einen kontinuierlichen Inline-Workflow: automatisches Laden, Bildverarbeitungserkennung, Korrektur von Leiterbahnabweichungen, Schweißen und automatisches Entladen – die Bildverarbeitungsprüfungen sind in jeden Zyklus integriert und werden nicht separat nachgelagert durchgeführt.
Thermische Gleichmäßigkeit für große Schweißflächen. Die Ausrichtung ist nur die eine Hälfte der Verbindungsqualität; die andere Hälfte ist die Wärme. Auf großen Schweißflächen – wie z. B. PCIE- und CEM-Großformat-Leiterplatten – führt eine ungleichmäßige Erwärmung des Lötbalkens zu kalten Bereichen und unsauberen Lötstellen. Die Hochleistungs-Heißlötmaschine von Mijoint begegnet diesem Problem durch Strukturoptimierung und präzise lokale Widerstandstemperaturregelung. So wird ein thermischer Ausgleich über die gesamte große Schweißfläche erreicht, sodass die Lötstelle in einem einzigen Arbeitsgang gleichmäßig verlötet wird.
Aufbau eines geschlossenen Qualitätssicherungssystems zur Beseitigung von Schweißproblemen
Die effektivste Schweißqualitätskontrolle ist ein geschlossener Regelkreis: Messungen beeinflussen den Prozess, und der Prozess generiert neue Messwerte. Eine praktische Architektur für die Qualitätskontrolle von Lötverbindungen umfasst vier Ebenen:
- Vorprozessprüfung. Vor dem Erhitzen wird visuell geprüft, ob Leiter und Kontaktflächen vorhanden und korrekt positioniert sind. Fehlausrichtungen – der kostengünstigste Fehler, der behoben werden kann – werden korrigiert, bevor sie zu einer Verbindungsstelle führen.
- Anpassung und Überwachung während des Prozesses. Während des Schweißvorgangs misst die Anlage die reale Geometrie des Bauteils (mittels 3D-Vision-Abweichungsberechnung) und passt die Ausrichtung an; die Heizparameter werden gesteuert und überwacht, sodass jede Verbindung das gewünschte Wärmeprofil erhält.
- Nachbearbeitungsprüfung. Nach dem Schweißen wird durch eine dem Fehlerrisiko angemessene Inspektion – Geometrieprüfungen der Oberflächenmerkmale, Stichproben-Röntgenprüfungen zur Überprüfung der inneren Integrität – das Ergebnis verifiziert, bevor das Produkt in den Weiterverarbeitungsprozess gelangt.
- Feedback und Korrektur. Die Inspektionsergebnisse werden auf Trends analysiert. Abweichungen in der Geometrie der Verbindungsstellen deuten auf Probleme mit der Materialzufuhr oder der Ausrichtung hin; ein Muster kalter Verbindungen weist auf fehlerhafte Erwärmungsparameter hin. Die Behebung der vorgelagerten Ursache schließt den Regelkreis und verhindert ein erneutes Auftreten des Fehlers.
Fabriken, die diese Struktur implementieren, behandeln Lötfehler nicht mehr als zufällige Ereignisse, die es zu erkennen gilt, sondern als Prozesssignale, die beseitigt werden müssen. Der zusätzliche Vorteil besteht in weniger Nachbesserungen: Die Verbindungen wurden beim ersten Mal korrekt geschweißt, während des Produktionsprozesses überprüft und deren Verlauf nachverfolgt.
Wichtige Auswahlkriterien
Beim Vergleich von Prüfverfahren und -geräten für Lötstellen sollten Sie Folgendes berücksichtigen:
- Fehlerabdeckung im Vergleich zu Ihrem tatsächlichen Fehlerprofil. Listen Sie die Fehlertypen auf, die Ihr Prozess tatsächlich erzeugt (aus Ausbeutedaten und Retourenanalysen), und bestätigen Sie anschließend, dass die infrage kommende Technologie diese erkennt. Ein System mit exzellenter Oberflächenabdeckung nützt nichts, wenn Ihre Verluste durch innere Hohlräume verursacht werden.
- Integration in den Schweißprozess. Systeme, die vor und während des Schweißens messen, verhindern Fehler; Systeme, die erst im Nachhinein prüfen, sortieren sie aus. Bildverarbeitungsgestützte Schweißanlagen, die 3D-Abweichungsberechnungen und adaptive Ausrichtung durchführen, beheben Fehlausrichtungen direkt an der Quelle.
- Auswirkungen auf Geschwindigkeit und Zykluszeit. Die in den Maschinenzyklus integrierte Inspektion erhöht die Abdeckung, ohne die Zykluszeit zu verlängern. Stellen Sie sicher, dass der Inspektionsdurchsatz der Produktionsrate Ihrer Linie entspricht oder diese übersteigt.
- Wiederholbarkeit und Fehlalarmverhalten. Fordern Sie Daten zur Messwiederholgenauigkeit und zu Fehlausschussraten an. Ein System, das einwandfreie Verbindungen als fehlerhaft markiert, verschwendet Arbeitskraft und untergräbt das Vertrauen der Bediener.
- Prozessfähigkeit der Schweißanlage selbst. Eine Inspektion kann einen instabilen Schweißprozess nicht kompensieren. Bewerten Sie neben den Inspektionsfunktionen auch die Wärmeregelung der Schweißplattform (z. B. präzise lokale Widerstandstemperaturregelung für große Schweißbereiche) – die Verbindungsqualität beginnt mit der Schweißausrüstung.
- Datenkonnektivität. Inspektionsergebnisse, die in Produktionsaufzeichnungen einfließen, unterstützen die Rückverfolgbarkeit und Trendanalyse; isolierte Inspektionsstationen verlieren diesen Wert.
Warum Sie sich für die Lötstelleninspektionslösungen von Mijoint entscheiden sollten
Mijoint integriert die Prüfmesstechnik direkt in seine Lötanlagen, sodass die Verbindungsqualität bereits bei der Herstellung sichergestellt und nicht erst im Nachhinein überprüft wird:
- Das 3D-bildgesteuerte PGRS-Lötmaschine (Doppelstation) Lokalisiert Leiterplattenpads und Leiterbahnen in 3D, berechnet Positionsabweichungen in Echtzeit und leitet die Ergebnisse an das Hauptsteuerungssystem für adaptives Ausrichtungsschweißen weiter – mit Dual-Station-Produktivität und Unterstützung für Vorlötprozesse.
- Die Inline-PGRS-Lötmaschine bietet die gleiche 3D-Vision-Positionierung und adaptive Schweißung in einer vollständig inline ausgeführten Konfiguration – automatisches Laden, Bilderkennung, Leiterabweichungskorrektur, Schweißen und automatisches Entladen in einem kontinuierlichen Prozess.
- Das Hochleistungs-Heißlötmaschine löst das Problem der großflächigen Erwärmung bei PCIE- und CEM-Großformat-Leiterplatten durch Strukturoptimierung und präzise lokale Widerstandstemperaturregelung, die ein thermisches Gleichgewicht über die gesamte Schweißfläche aufrechterhält und so für gleichmäßige, einlagige Verbindungen sorgt.
Bei all diesen Plattformen ist die Inspektionsfunktion keine nachträglich angebaute Station, sondern integraler Bestandteil des Schweißprozesses. Sie misst und korrigiert in jedem Zyklus. Sollten Ihre Produkte Schweißanforderungen stellen, die über diese Standardkonfigurationen hinausgehen, bietet Mijoint auch kundenspezifische Anlagen an, die auf Ihre Produktzeichnungen und Prozessvorgaben zugeschnitten sind. Kontaktieren Sie unser Team, um eine individuelle Lösung anzufordern.
Fazit
Die Wahl des richtigen Lötstelleninspektionssystems beginnt mit der Analyse Ihrer Fehler: Ermitteln Sie die Fehlerarten, die Ihr Prozess tatsächlich verursacht, und wählen Sie anschließend die Technologie – oder die Kombination von Technologien –, die diese so früh wie möglich erkennt. Beachten Sie, dass 2D-AOI das Sichtbare überprüft, 3D-Messungen zusätzlich die Höhe erfassen und eine Vorführung vor dem Schweißen ermöglichen, und Röntgenaufnahmen das Innere sichtbar machen. Besonders wichtig ist eine Inspektion, die in den Schweißprozess selbst integriert ist: Bildgestützte Ausrichtung, Echtzeit-Abweichungskorrektur und kontrollierte Erwärmung verhindern die meisten Lötstellenfehler, bevor sie entstehen.
Wenn Sie Schweißgeräte mit integrierter Prüffunktion evaluieren und eine Lösung benötigen, die auf Ihre spezifischen Produkte und Qualitätsanforderungen zugeschnitten ist, kontaktieren Sie das Ingenieurteam von Mijoint, um ein individuelles Angebot anzufordern. Weitere Informationen zu den Lötkompetenzen und der Branchenerfahrung des Unternehmens finden Sie auf der Seite „Über Mijoint“.