Connaissance des produits
Comment choisir le système d'inspection AOI adapté à l'assemblage de connecteurs
Introduction
Les connecteurs constituent l'épine dorsale des systèmes électroniques modernes : des fonds de panier des serveurs d'IA aux câbles de données haut débit, en passant par les faisceaux de câbles automobiles et les modules électroniques grand public. Face à la complexité croissante des connecteurs et à l'augmentation des volumes de production, les fabricants subissent une pression grandissante pour livrer des produits sans défaut tout en maîtrisant les coûts d'inspection. L'inspection optique automatisée (AOI) est devenue un point de contrôle essentiel sur les chaînes d'assemblage de connecteurs, permettant de détecter des défauts qui échappent généralement à l'inspection manuelle.
Pour les propriétaires d'usines, les responsables de production et les superviseurs qualité, le choix d'un système d'inspection AOI n'est pas qu'une simple décision technique : il influe directement sur les taux de rebut client, les risques de défaillance sur le terrain et le coût de la main-d'œuvre liée à l'inspection. Ce guide explique le fonctionnement d'un système d'inspection AOI pour l'assemblage de connecteurs, les problèmes qu'il résout, les types de défauts qu'il détecte, la différence entre l'AOI 2D et 3D, et comment choisir le système le mieux adapté à votre ligne de production.
Qu'est-ce qu'un système d'inspection AOI pour l'assemblage de connecteurs ?
Un système d'inspection optique automatisée (AOI) pour l'assemblage de connecteurs est une station d'inspection automatisée qui utilise des caméras, un système d'éclairage et un logiciel de traitement d'images pour inspecter les connecteurs sur une chaîne d'assemblage. Ce système vérifie que les composants, les bornes, les soudures et les assemblages sont conformes aux spécifications, sans intervention humaine. Sur une chaîne d'assemblage de connecteurs entièrement automatisée, la station AOI est directement intégrée au flux de production. Elle inspecte les pièces à une ou plusieurs étapes et trie automatiquement les unités non conformes avant leur passage en aval.
Contrairement à l'inspection manuelle en fin de ligne, une station AOI intégrée effectue l'inspection au point d'origine, immédiatement après une opération critique telle que l'insertion de bornes, le soudage ou l'assemblage de composants. Ainsi, les défauts sont détectés précocement, avant toute modification d'une unité qui sera finalement rejetée. Des équipements tels que les machines d'assemblage de connecteurs de Mijoint intègrent l'inspection visuelle, la détection CCD et les stations AOI directement dans le flux de production d'assemblage et de conditionnement.
Points faibles : Rejets clients, défaillances sur le terrain et coûts de main-d’œuvre élevés pour l’inspection
Les fabricants de connecteurs signalent régulièrement trois points faibles qui érodent leurs marges et menacent les relations avec leurs clients.
Refus du client
Lorsqu'un connecteur défectueux parvient au client (borne manquante, broche mal alignée, soudure incomplète ou défaut esthétique), il est rejeté. Les rejets clients sont bien plus coûteux que les rebuts internes : ils entraînent des problèmes de logistique de retour, des enquêtes sur les causes profondes, des rapports d'actions correctives et, dans de nombreux cas, des pénalités ou la perte de commandes futures. Pour les fabricants fournissant des serveurs d'IA ou des clients du secteur automobile, un seul incident de rejet peut compromettre un programme entier.
La cause première est souvent un problème d'inspection : si les défauts ne sont pas détectés de manière fiable sur la chaîne de production, un certain pourcentage d'unités défectueuses finira toujours par parvenir au client. L'inspection manuelle ne peut garantir la constance requise pour les grands volumes, et le contrôle qualité par échantillonnage accepte par définition un certain niveau de non-conformité.
Défaillances sur le terrain
Un connecteur qui réussit le contrôle qualité chez le client mais qui présente une défaillance sur le terrain est encore plus dommageable. Les défaillances sur le terrain des connecteurs de fond de panier des centres de données d'IA, des faisceaux de câbles automobiles ou des appareils électroniques grand public peuvent entraîner des arrêts système, des incidents de sécurité et des demandes de prise en charge sous garantie dont le coût dépasse largement le prix unitaire. Le coût d'une défaillance sur le terrain est généralement bien supérieur au coût de la détection du défaut sur la chaîne de production.
Les défaillances sur le terrain proviennent souvent de défauts difficiles à détecter visuellement, tels que des soudures imparfaites, une insertion partielle des bornes ou de subtils écarts dimensionnels. Ce sont précisément ces types de défauts qu'un système AOI doté d'une technologie d'éclairage et d'imagerie adaptée peut détecter de manière fiable et répétable, même en plusieurs équipes.
Coût élevé de la main-d'œuvre d'inspection
Pour réduire les défauts, de nombreux fabricants augmentent le nombre d'inspecteurs manuels. Cependant, cette augmentation des effectifs est coûteuse et instable : la formation des inspecteurs est onéreuse, la fatigue engendre une baisse de la qualité lors des longues journées de travail, le roulement du personnel nuit à la régularité de la production et l'ajout d'inspecteurs ne suit pas la croissance des cadences. Dans la production de connecteurs à grand volume, l'inspection manuelle devient à la fois un centre de coûts et un goulot d'étranglement : les unités s'accumulent aux postes d'inspection et les inspecteurs deviennent le facteur limitant la vitesse de la ligne.
Le problème fondamental est que l'inspection manuelle ne s'adapte pas aux volumes de production, contrairement à l'inspection automatisée (AOI). Une seule station AOI inspecte chaque unité à la cadence de la chaîne, selon des critères constants, pour chaque équipe, sans fatigue.
Défauts courants des connecteurs détectés par AOI
Les systèmes AOI sur les lignes d'assemblage de connecteurs sont configurés pour détecter les classes de défauts les plus pertinentes pour la qualité des connecteurs et leur acceptation par le client. Il s'agit généralement des défauts suivants :
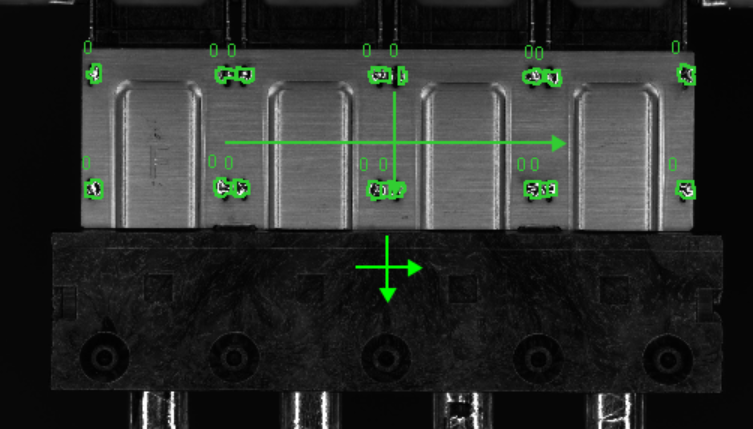
- Défauts des bornes et des broches : Bornes manquantes, broches tordues, bornes partiellement insérées et écarts de hauteur des broches : autant de défauts qui provoquent des défaillances de contact ou des problèmes d’accouplement du fond de panier.
- Présence et position des composants : Composants manquants, composants mal alignés ou pivotés, et orientation incorrecte des composants : des défauts qui affectent la fonction et l’assemblage en aval.
- Défauts de soudure et de brasage : Soudures manquantes, soudures partielles et formation de soudure irrégulière : des défauts qui provoquent des connexions intermittentes ou ouvertes, en particulier sur les bornes soudées et les applications EMI.
- État d'assemblage : Sous-composants manquants, séquences d'assemblage incomplètes et accumulation incorrecte de pièces : autant de défauts qui entraîneraient un refus lors du contrôle qualité à réception par le client.
- Défauts dimensionnels et esthétiques : Écarts dimensionnels hors tolérance et dommages esthétiques visibles affectant la forme, l'ajustement ou la perception de la qualité par le client.
En configurant la station AOI pour détecter les classes de défauts spécifiques qui entraînent des rejets et des défaillances sur le terrain pour un type de connecteur donné, les fabricants peuvent cibler les critères d'inspection les plus importants pour l'acceptation par le client.
Technologies AOI 2D vs 3D
Les systèmes AOI pour l'assemblage de connecteurs utilisent deux technologies d'imagerie principales, et le choix entre elles dépend des classes de défauts qui sont les plus importantes pour votre produit.
Inspection visuelle et planaire 2D (AOI) : aspect et inspection planaire
L'inspection optique automatisée 2D (AOI 2D) utilise des caméras et un éclairage contrôlé pour capturer des images bidimensionnelles du connecteur. Elle excelle dans la détection des défauts d'aspect et des défauts planaires : composants manquants, orientation incorrecte, dommages cosmétiques visibles et caractéristiques dont la présence ou l'absence peut être déterminée à partir d'une image plane. Sur les lignes de connecteurs, l'inspection par CCD 2D est utilisée pour vérifier rapidement la présence des bornes, la position des composants et l'intégrité de l'assemblage.
L'inspection optique 2D (AOI) est rapide, éprouvée et économique pour la plupart des contrôles de présence/absence et d'alignement. Sa limite réside dans son incapacité à mesurer avec précision la hauteur, la coplanarité ou la géométrie tridimensionnelle – des types de défauts qui nécessitent des informations de profondeur.
Zone d'intérêt 3D : hauteur, coplanarité et alignement adaptatif
L' inspection optique automatisée 3D (AOI 3D) capture la hauteur et la géométrie tridimensionnelle, en plus des caractéristiques planes. Pour l'assemblage de connecteurs, la technologie de vision 3D est particulièrement précieuse lorsque la position de la soudure, la hauteur du conducteur ou la coplanarité des pastilles doivent être contrôlées avec précision. Des équipements tels que la machine à souder PGRS de Mijoint, guidée par vision 3D, utilisent cette technologie pour localiser les pastilles et les conducteurs des circuits imprimés, calculer l'écart de position en temps réel et transmettre cet écart au système de contrôle pour un alignement adaptatif avant soudage. Bien qu'il s'agisse d'une application de soudage et non d'une station d'inspection pure, le même principe de vision 3D – la capture des données de hauteur et le calcul de l'écart – sous-tend l'AOI 3D pour les connecteurs où les défauts dimensionnels et de hauteur sont critiques.
En pratique, de nombreuses lignes de connexion bénéficient d'une combinaison : AOI 2D pour les contrôles de présence/absence et d'apparence à haute vitesse, complétée par une vision 3D lorsque la hauteur, la coplanarité ou le positionnement adaptatif doivent être contrôlés.
Intégration de l'AOI dans les chaînes d'assemblage automatisées
La valeur d'un système AOI dépend fortement de son intégration à la chaîne de montage. Une machine AOI autonome, qui inspecte uniquement en fin de ligne, détecte les défauts tardivement, une fois que toute la valeur ajoutée en amont a été réalisée. Une station AOI intégrée inspecte au point d'origine, immédiatement après l'opération la plus susceptible de générer le défaut, ce qui permet d'éliminer les unités non conformes avant leur traitement ultérieur.
Les équipements d'assemblage de connecteurs de Mijoint illustrent cette intégration sur plusieurs lignes. La ligne d'assemblage, de soudage et de conditionnement des connecteurs J271 intègre l'inspection AOI directement après l'assemblage IM1/IM2 et le soudage par points EMI, permettant ainsi la détection des défauts d'assemblage et de soudure en ligne avant le conditionnement. La ligne d'assemblage, d'inspection et de conditionnement des connecteurs SAS réalise l'assemblage F/N, la découpe et le pliage des bornes, l'inspection visuelle et le conditionnement en bande et bobine dans un flux continu, avec un changement de format simplifié pour différents modèles de produits. La ligne d'assemblage des contacts flexibles B901 utilise l'inspection visuelle CCD après la mesure de la résistance des bornes LLCR et l'assemblage du boîtier. La ligne d'assemblage de connecteurs de fond de panier haute vitesse ExaMAX2 utilise un mécanisme d'insertion de broches à came avec une inspection de connecteurs de haute précision intégrée au processus d'assemblage.
De manière générale, le principe commun est que l'inspection n'est pas une étape distincte et ultérieure ; elle est intégrée au flux de production, dès les postes où les défauts apparaissent. Cette intégration permet l'élimination précoce des défauts, la réduction des coûts de rebut et une qualité constante, même à haut débit.
Comment AOI résout les problèmes d'inspection et réduit les retours
En répondant aux trois points problématiques décrits précédemment, un système AOI intégré modifie l'aspect économique de l'inspection des connecteurs.
Réduire les rejets clients
En inspectant chaque unité selon des critères uniformes — plutôt que par échantillonnage ou par simple observation humaine —, l'inspection optique automatisée (AOI) réduit considérablement le nombre d'unités défectueuses livrées au client. L'AOI intégrée détecte les principaux types de défauts à l'origine des rejets : bornes manquantes, composants mal alignés, soudures incomplètes et omissions d'assemblage. Lorsqu'un défaut est détecté, l'unité est automatiquement triée avant de poursuivre sa production, ce qui permet d'identifier et de contenir les rejets sur la ligne de production plutôt que de les découvrir lors du contrôle à réception chez le client.
Prévenir les défaillances sur le terrain
Les défaillances sur le terrain proviennent souvent de défauts mineurs qui passent le contrôle visuel rapide mais cèdent sous contrainte en service : soudures incomplètes, insertion de terminal imparfaite, écarts dimensionnels. L’inspection optique automatisée (AOI), configurée avec l’imagerie et les critères appropriés, détecte ces défauts de manière fiable et répétable, poste après poste. Les critères d’inspection étant fixes dans le logiciel et appliqués de manière identique à chaque unité, la constance nécessaire pour éviter les non-conformités sur le terrain est maintenue sans dépendre de l’attention ou de l’expérience de l’inspecteur.
Coût de la main-d'œuvre pour l'inspection des coupes
Une station d'inspection automatique intégrée (AOI) effectue des contrôles à la cadence de la ligne, ce qui permet de ne plus limiter le débit ni d'augmenter proportionnellement le nombre d'inspecteurs requis. Le temps consacré aux inspections visuelles répétitives est ainsi réduit, et les inspecteurs restants peuvent être redéployés vers des tâches à plus forte valeur ajoutée telles que l'analyse des défauts, l'amélioration des processus et le réglage des équipements. L'AOI, grâce à l'absence de fatigue et à l'application de critères constants d'un quart de travail à l'autre, élimine les variations de qualité à l'origine des rebuts et des retouches lors des longues productions.
Comment choisir le bon système AOI
Lors de l'évaluation d'un système d'inspection AOI pour l'assemblage de connecteurs, tenez compte des critères suivants pour vous assurer que la solution convient à votre produit et à votre ligne de production.
Couverture des défauts
Commencez par analyser vos données de rejets et de défaillances sur le terrain. Identifiez les classes de défauts spécifiques qui entraînent réellement les rejets clients et les retours terrain, et vérifiez que le système AOI est capable de les détecter. Un système AOI qui ne couvre pas l'ensemble de vos défauts réels ne réduira pas votre taux de rejet réel, quelles que soient ses autres fonctionnalités.
Capacité 2D et 3D
Si vos défauts concernent principalement la présence/absence, l'orientation et l'aspect, l'inspection optique automatisée 2D (AOI) peut suffire. En revanche, si vos défauts incluent la hauteur, la coplanarité, la position marginale des soudures ou la géométrie des conducteurs, une vision 3D est nécessaire. Pour de nombreux types de connecteurs, une combinaison d'inspections 2D et 3D offre la couverture la plus complète.
Intégration à la chaîne de montage
Privilégiez une station d'inspection optique automatisée (AOI) intégrée au flux de production, au point d'apparition des défauts, plutôt qu'une machine autonome en fin de ligne. Assurez-vous que le système puisse trier automatiquement les unités non conformes et transmettre les données de défauts aux stations en amont pour un contrôle en boucle fermée. La possibilité d'associer les résultats d'inspection à des stations et opérations spécifiques permet de corriger les causes profondes des défauts, et non de se contenter de les détecter.
Débit et vitesse de la ligne
La station d'inspection optique automatisée (AOI) doit fonctionner à la cadence de la chaîne de montage sans constituer un goulot d'étranglement. Vérifiez que le temps de cycle d'inspection corresponde au débit de votre ligne, en incluant le temps nécessaire à la capture d'images, au traitement et au tri des unités non conformes. Un système AOI incapable de suivre la cadence de la ligne la ralentira ou imposera un échantillonnage, ce qui réintroduira des défauts.
Transition pour plusieurs modèles de produits
Si votre ligne produit plusieurs types de connecteurs, la rapidité de changement de format et la gestion des recettes deviennent essentielles. Privilégiez les systèmes d'inspection optique automatisée (AOI) prenant en charge le changement rapide ou simplifié entre les modèles de produits, afin que l'inspection puisse suivre le rythme de la production multi-modèles sans interruption prolongée pour reconfiguration.
Pourquoi choisir l'équipement d'assemblage intégré AOI de Mijoint ?
Les équipements d'assemblage de connecteurs de Mijoint intègrent l'inspection visuelle, la détection CCD et l'AOI directement dans le flux de production, permettant ainsi de détecter les défauts à la source et non en fin de chaîne. La gamme d'équipements comprend :
- Ligne d'assemblage et d'inspection des connecteurs de fond de panier Impel : Assemblage de plaquettes, préparation des fils, soudage par résistance, assemblage de plaques de protection et formage haute tension pour les connecteurs de fond de panier des serveurs d'IA et des centres de données.
- Ligne d'assemblage de connecteurs de fond de panier haute vitesse ExaMAX2 : Insertion de broches par came avec inspection de connecteurs de haute précision intégrée au processus d'assemblage.
- Ligne d'assemblage, d'inspection et de conditionnement des connecteurs SAS : Assemblage F/N, découpe et pliage des bornes, inspection visuelle et conditionnement en bande et bobine, avec changement de format en une seule étape pour plusieurs modèles de produits.
- Ligne d'assemblage de contacts flexibles B901 : Mesure de la résistance des bornes LLCR, assemblage du boîtier et inspection par vision CCD.
- Ligne d'automatisation du plaquage des connecteurs PoP : Chargement, masquage, décollage et déchargement pour les connecteurs électroniques grand public haut de gamme.
- Ligne d'assemblage, de soudage et d'emballage des connecteurs J271 : Assemblage IM1/IM2, soudage par points EMI et inspection AOI intégrée avant emballage.
Pour les applications nécessitant une vision 3D, la machine de soudage PGRS à vision 3D de Mijoint capture la position 3D des pastilles et conducteurs des circuits imprimés, calcule les écarts en temps réel et les transmet au système de contrôle pour un alignement adaptatif. Cette technologie est particulièrement utile lorsque la position de la soudure et la géométrie des conducteurs doivent être contrôlées avec précision. Découvrez la gamme complète d' équipements d'assemblage de connecteurs Mijoint et ses configurations d'inspection intégrées. Si votre type de connecteur ou vos exigences d'inspection dépassent le cadre des configurations standard présentées ci-dessus, Mijoint propose également des lignes d'assemblage personnalisées, conçues à partir de vos plans produits et de vos exigences de processus. Contactez notre équipe pour obtenir une solution sur mesure.
Conclusion
Choisir le bon système d'inspection optique automatisée (AOI) pour l'assemblage de connecteurs revient à adapter les capacités d'inspection au spectre réel des défauts et à intégrer cette inspection dès leur apparition. Un système adapté réduit les rejets clients en contrôlant chaque unité selon des critères uniformes, prévient les défaillances sur le terrain en détectant de manière fiable les défauts mineurs, même après plusieurs quarts de travail, et diminue les coûts de main-d'œuvre en remplaçant les inspections manuelles répétitives par une inspection automatisée en ligne à la cadence de la chaîne.
Lors de l'évaluation des systèmes, il convient de se concentrer sur la couverture des défauts, les capacités 2D et 3D, l'intégration en ligne, le débit et la facilité de changement de format pour plusieurs modèles de produits. Les équipements d'assemblage de connecteurs Mijoint intègrent l'inspection visuelle, la détection CCD et l'AOI dans le flux de travail d'assemblage des lignes de connecteurs de fond de panier, SAS, B901, PoP et J271, avec une capacité de guidage visuel 3D pour les applications critiques en termes de positionnement de soudure.
Si vous envisagez de mettre en place une ligne d'assemblage de connecteurs et avez besoin d'une solution d'inspection optique automatisée (AOI) intégrée, configurée en fonction de vos produits, de votre spectre de défauts et de vos objectifs de débit, contactez l'équipe d'ingénierie de Mijoint pour obtenir une proposition d'équipement personnalisée. Pour en savoir plus sur les capacités de l'entreprise en matière d'assemblage de connecteurs et d'inspection visuelle, consultez la page « À propos de Mijoint » .